IoT & Endüstri 4.0
Endüstri 4.0’ı Uygulamayan Bir Fabrika Üzerine Rapor ve Öneriler
Hayri KILIÇNisan 202111 dk okuma
GİRİŞ
Bu çalışma endüstri 4.0 uygulamayan bir fabrika için yapılmış olup amacı bu fabrikaya endüstri 4.0’ın içinde yer alan hangi konuların uygulanabileceğini göstermek ve bu konulardan biri veya birkaçı uygulandıktan sonra bu fabrikanın nasıl yarar göreceğini raporlamaktır. Peki Endüstri 4.0 nedir? Büyüyen pazar küreselleşmesi, artan küresel rekabet ve daha karmaşık ürünler, yeni teknolojilerin, yöntemlerin ve iş süreçlerinin uygulanmasına neden olur. Bu sebeple 4. Sanayi devrimi (Endüstri 4.0) gerçekleşir. Endüstri 4.0 kavramını ortaya çıkaran dinamiklere bakıldığında dijital dünyada meydana gelen devasa gelişmeler ve bunların ortaya çıkardığı siber-fiziksel sistemler, nesnelerin interneti adı verilen ve birbirleriyle iletişim kurabilen milyarlarca cihaz, büyük veri işleme yeteneği gibi bir dizi faktör öne çıkmaktadır. Endüstri 4.0 ise bu faktörlerden biri veya birkaçını uygulayarak fabrikaların sanayi-teknoloji bütünleşmesini sağlamaktır.
ÇALIŞMA AŞAMALARI:
- Fabrikanın genel olarak ürünlerinin öğrenilmesi,
- Üretim proseslerinin öğrenilerek, bunların algoritmik veya akış diyagramları şekilde sunulması,
- Üretimde kullanılan bilişim tabanlı sistemler varsa bunların öğrenilmesi,
- Endüstri 4.0 ‘ın içinde yer alan Eklemeli Üretim, Akıllı Sensörler, Nesnelerin İnterneti, Otonom Robotlar, Siber Güvenlik, Bulut Bilişim, Büyük Veri Analitiği ve Gelişmiş Algoritmalar konularından hangilerinin fabrikaya uygulanabileceğinin bulunması,
- Bu konuların üretim prosesindeki hangi alana ve nasıl uygulanacağının bulunması,
- Önerilen bu yeniliğin fabrikanın üretimine sağlayacağı faydaların veya varsa doğurabilecek sıkıntıların ortaya konması,
- Fabrikanın Ürünleri
Fabrika genel olarak tıp elektroniği alanında üretimler gerçekleştiriyor olup ağırlıklı olarak; Anestezi & yoğun bakım, kalp & damar cerrahisi, kardiyoloji, onkoloji ve hematoloji alanları için üretim yapmaktadır. Şu anda COVID-19 (koronavirüs) salgını sebebiyle ağırlıklı olarak anestezi & yoğun bakım için solunum sistemi aksesuarları, solunum filtreleri (bakteri filtreleri, ısı ve nem filtreleri), infüzyon setleri & IV filtreleri üretmektedir. Şu anda fabrikada üretim ağırlıklı olarak anestezi ve yoğun yakım ürünleri üzerine yapıldığı için bu çalışmada bu ürünler anlatılacaktır.
- Anestezi ve Yoğun Bakım Ürünleri
Anestezi ve yoğun bakım ürün grubu 6 farklı kategoriden oluşmaktadır. Bunlar sırasıyla aşağıdaki gibidir;
- Ventilatör ve Aneztezi Devreleri
- Solunum Sistemi Aksesuarları
- Solunum Filtreleri
- İnfüzyon Setleri & IV Filtreleri
- Basınç İzleme Kitleri
- Enteral Beslenme
- Ventilatör Anestezi Devreleri
- Korüge: Korüge hortum temiz ve şekli itibariyle doğal nefes almaya yakın şekilde bir hava geçişi sağlamaktadır Yumuşak, esnek yapısı ile kolay kullanım için özel olarak tasarlanmıştır. Uygun fiyatı ve ekonomik olması sebebiyle tek kullanımlık solunum yolu uygulamalarında tercih edilmektedir. Yetişkin, pediatrik ve neonatal hastalara uygun ebatlardaki farklı modelleri ile kısa/orta süreli yoğun bakım uygulamaları ve ameliyathane ortamlarında kullanılabilir. Müşterilerin spesifik ihtiyaçları için özel olarak hazırlanmış konfigürasyonlarda sunulmaktadır.
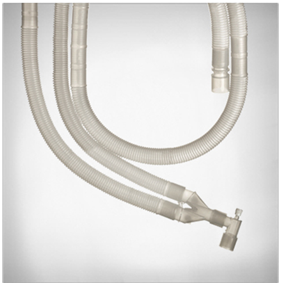
Şekil 3: Korüge ürünü
- Smoothbore: Smoothbore hortum kolay kullanım için özel olarak tasarlanmıştır. moothbore hortumlar, düz iç yüzeyi sayesinde yoğusmayı azaltarak bakteri oluşumunu minimize eder. Nispeten rijit yapısı, katlanma/kırılma riskini azaltırken basınç düşüşünü de engeller. Şeffaf ana gövde, hortum içinin kolayca gözlemlenebilmesini sağlar.
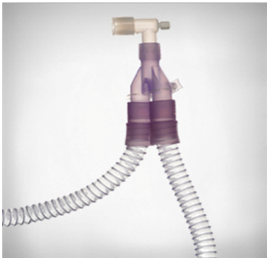
Şekil 4: Smoothbore ürünü
- Uzatılabilir Devreler: Uzayabilen hortumlar, yumuşak ve esnektir. İstenilen şeklin verilmesi ve bu şekli koruması, önemli özelliklerindendir. Hafiftir ve fazla çekme yapmaz; hasta konforunu artırır. Boyutun ayarlanabilir olması, ölü alanı da minimize eder. Aynı zamanda depolanmasını kolaylaştırır; az yer kaplar.

Şekil 5: Uzatılmış devreler
- Koaksiyel: Koaksiyel olarak isimlendirilen devrelerde, ana solunum hortumunun içerisinden, aynı ekseni / aksı paylaşan daha düşük çaplı bir hortum daha geçer. Hastaya verilen temiz hava, düşük çaplı iç hortumdan geçerken, hastadan gelen hava, içerideki ve dışarıdaki hortum arasındaki alanda hareket eder. Bu nedenle iki hava akımı arasında ısı alışverişi gerçekleşir. Bu durum devre içinde daha düşük yoğuşmaya neden olurken, geçen havanın ısıtma-soğutma ihtiyaçlarında azalma sağlar. Özellikle yetişkin hastalarda ve anestezi sırasında kullanım için tasarlanmıştır.
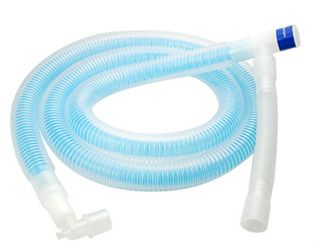
Şekil 6: Koaksiyel ürünü
- Limbo: Limbo solunum devrelerinde, korüge yapıdaki bir hortumun çapı, bir ek parça ile iki eşit parçaya bölünür. Hastaya giden ve hastadan gelen hava, ayrı ayrı bu bölmelerden geçer. Bu nedenle iki hava akımı arasında ısı alışverişi gerçekleşir.
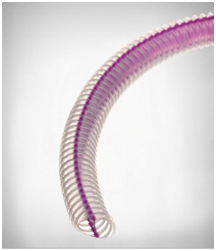
Şekil 7: Limbo ürünü
- Solunum Sistemi Aksesuarları
- Catheter Mount: Kateter Mount, endotrakeal tüp ile solunum devresi arasında bağlantı sağlayan bir ara parçadır. Genellikle, sağlık uzmanı, solunum devresi ve endotrakeal tüp arasında daha fazla mesafe ve hareket serbestliği arıyorsa kullanılır. Kateter mount, isteğe göre sabit 90° açılı ya da
hareket edebilir bir dirsek ile tedarik edilir. Dirsek modelleri, isteğe göre portsuz, gaz ölçüm portlu ya da blokaj temizleme için bir porta sahip olabilir. Hortum yapısı da seçim doğrultusunda göre korüge ya da uzayabilen tipte sağlanabilmektedir.

Şekil 8: Catheter mount ürünü
- Anestezi Balonları: Anestezi balonları, mekanik ventilasyon, solunum gazlarını toplama ve doğal solunum hareketlerinin gözlemlenmesi gibi birçok amaçla kullanılabilmektedir. DISPOSET,lateks içermeyen balonlar sağlamaktadır. Hasta tipine göre farklı hacimlerde seçenekler mevcuttur.
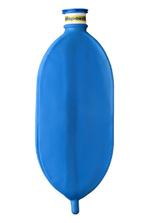
Şekil 9: Anestezi balonları
- Anestezi Maskeleri: Anestezi maskeleri, oksijen ve/veya diğer anestezi gazlarının hastaya iletilmesi için kullanılır. Çeşitli yüz yapısına sahip hastaların yüz şekline uyarak ağız ve burnunu kapaması ve yastıklar arasından hava sızıntısının minimize edilmesi için çeşitli ebatlarda üretilmektedir. Bu yastıklar valfli bir port ile şişirilerek ayarlanabilir. Farklı ebatlar, maske üzerindeki sabitleme halkalarındaki farklı renklerle temsil edilir. Şeffaf yapı sayesinde maske içinde oluşabilecek tıkanıklıklar net bir şekilde görülebilir. Düşük ağırlığı, hasta konforunu artırır. Ftalat veya lateks içermez.
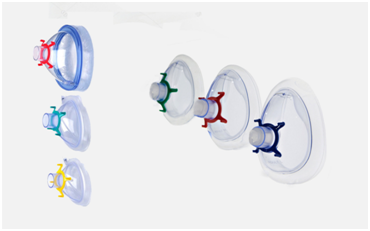
Şekil 10: Anestezi maskeleri
- Solunum Filtreleri
- Bakteri Filtreleri: Bu filtreler;Anestezi balonları, mekanik ventilasyon, solunum gazlarını toplama ve doğal solunum hareketlerinin gözlemlenmesi gibi birçok amaçla kullanılabilmektedir. DISPOSET, lateks içermeyen balonlar sağlamaktadır. Hasta tipine göre farklı hacimlerde seçenekler mevcuttur.
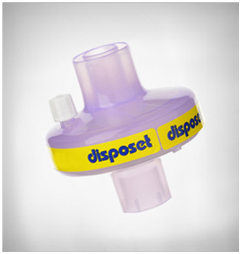
Şekil 11: Bakteri filtreleri
- Isı ve Nem Değiştiricili Filtreler: DISPOSET ısı ve nem değiştiricili bakteri filtresi (HMEF), yoğun bakım veya anestezi sırasında hastayı ve solunum cihazını bakteri ve virüs kontaminasyonuna karşı korur. HMEF, hasta nefesinin ısı ve nem kaybını da azaltır. Hafif yapısı hasta konforunu artırır. Şeffaf kasası sayesinde filtre içi gözlemlenebilir. Filtre üzerinde yer alan luer kapnografi portu ile gerekli ölçümler yapılabilir.
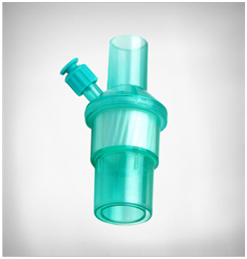
Şekil 12: Isı ve nem değiştiricili filtreler
- İnfüzyon Setleri & IV Filtreleri
- İnfüzyon Hatları: Bu ürünler çeşitli infüzyon uygulamalarında kullanılan infüzyon hatlarının boylarının, basınçlarının, perfüzor durumlarının yetersiz-dengesiz kaldığı durumlarda, hatları yeterli duruma getirmek ve dengelemek için kullanılır.
İnfüzyon Setleri: Infüzyon setleri, çeşitli tedavi kimyasallarıyla kullanılabilir ve isteğe göre eklenebilen bileşenlerle çok çeşitli konfigürasyonlarda sunulabilir. Yerçekimi ya da pompa ile kullanılmaya uygun modeller mevcuttur.
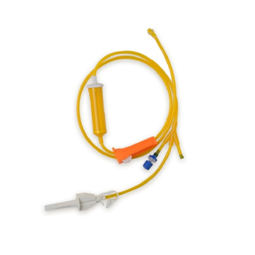
Şekil 14: İnfüzyon Seti
- IV Filtreleri: Bu filtre, Luer bağlantı ile infüzyon hatlarına eklenebilir. PVC hortum DEHP içermez. Işığa karşı duyarlı ilaçlarla kullanım için UV modeli (opsiyonel) mevcuttur. Steril ve tek kullanımlıktır.
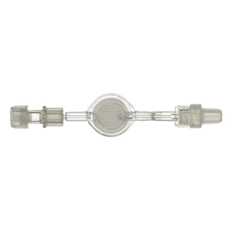
Şekil 15: IV Filtresi
- Basınç İzleme Kitleri
- İnvazif – Standart: Kan basıncını elektrik sinyallerine çevirerek sürekli gözlemlenebilmesi için sensörlerden gelen verileri ileten basınç izleme setleri. Sabit elektrik parametrelerine sahip, önceden kalibre edilmiş sensörler, hastanın kan basıncının güvenilir ve sürekli olarak takip edilebilmesini sağlar. Sensörlerin üzerine takıldığı pano, birden fazla kez kullanılabilir ve sadece tek bir kabloya ihtiyaç duyar. Bir ile dört sensörlü model varyasyonları mevcuttur.
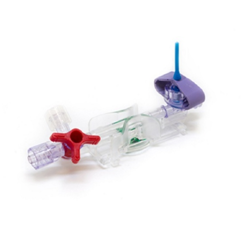
Şekil 16: İnvazif – Standart Basınç İzleme Kiti
- İnvazif – Kapalı Kan Örnekleme: kapalı devre numune alma sistemine sahip kan basıncı izleme kitleri, standart invaziv setlerin tüm özelliklerine sahip olup, bunlara ek olarak özel bir kan örnek alma mekanizmasına sahiptir. Bu sistem, bir iğne gereksinimi olmadan kan örneği alınmasını sağlar. Sistem atmosferle temasa izin vermez. Kontaminasyon ve iğne ile yaralanma riski minimize edilir.
- Üretim Prosesleri
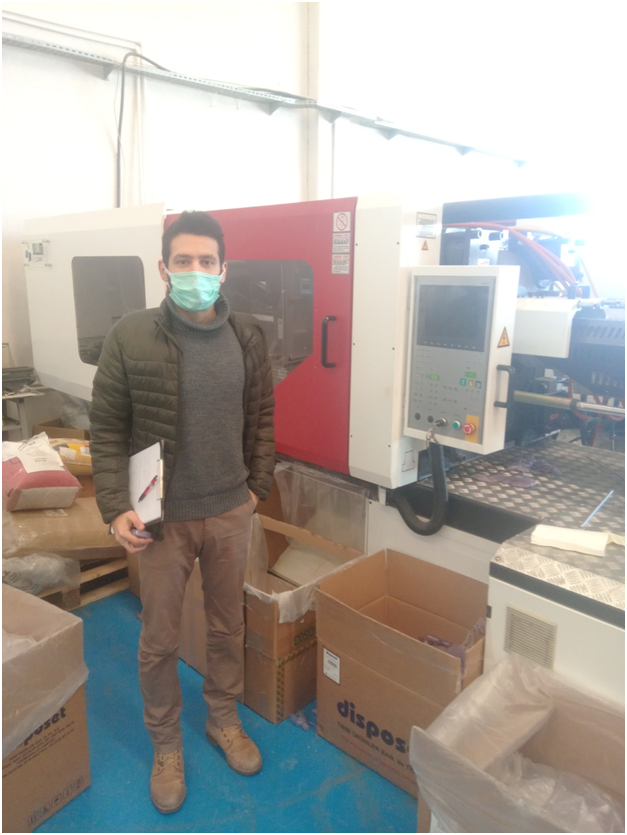
Bu fabrikanın ürettiği ürünler genel olarak enjeksiyon makinesi tarafından üretilmektedir. Kısaca enjeksiyon makinesinden bahsetmek gerekirse; Enjeksiyon makinesi, plastik ürünlerin üretimi için kullanılan bir makinedir. Plastik enjeksiyon makineleri enjeksiyon ünitesi ve mengene/kalıp ünitesi olarak iki ana bölümden oluşur. Plastik Enjeksiyon makineleri yatay ya da dikey konumda kalıpları sıkıştırır. Bazı dikey makineler kalıbın sabitlenmesini gerektirmez. Kalıpta ürünün bulunduğu kısım ürün gözü olarak adlandırılır. Kalıp tasarımcıları bu gözden ürünün çıkışını sıcak yolluk yada soğuk yolluk olarak seçer. Soğuk yolluk kalıp içine oyulmuş basit bir kanaldır. Bu tarz kalıplarda yolluk ürünle birlikte soğutulur ve çıkışı sağlanır. Sıcak yolluk sistemi daha komplike bir yöntemdir. Sıcak yolluk ile üretim yapıldığında ürün
soğutma safhasında dahi yolluk kısmı sıcak tutulur. Ürün yolluksuz olarak çıkartılır sonra, sıcak yolluk olarak kalan plastik bir sonraki işleme enjekte edilir.
Süreç ise hammaddenin (pektim) işlenmesiyle başlar. Daha sonra üretilecek ürünün AutoCAD programında 2 boyutlu tasarımı gerçekleştirilir ve kalıp hazırlanması için kalıp üreten başka bir firmaya gönderilir. Bu firmadan çıkan kalıp vinç ile enjeksiyon makinesindeki iki mengene arasına sıkıştırılır. Daha sonrasında kalıp açma ayarları yapılır. Üretilecek ürünün program dosyası makineye dışarıdan yüklenir. Bu program çizilen tasarıma göre NC koda dönüştürülür. Üretim miktarı manuel olarak belirlenir. Üretim başlatılır her üretim tek seferde üç adet olmak üzere çıkar. Ancak ürünlerin %100 doğru çıktığı herhangi bir makine tarafından kontrol edilmez. Bu süreç el ile devam etmektedir. Hatasız çıkan ürünler el ile kutulara doldurulur ve koliler haline getirilir. Hatalı çıkan ürünler başka kutulara doldurularak geri dönüşüme gönderilerek tekrar pektim haline getirilir. Bu üretim süreçleri (geri dönüşüm hariç) dış dünyaya kapalı tamamen steril bir alanda gerçekleştirilir.

Şekil 19: Enjeksiyon makinesi
Üretim Prosesleri Akış Şeması

- Endüstri 4.0 Uygulamalarının Bu Fabrikaya Uygulanması
- Endüstri 4.0 Uygulamaları
Endüstri 4.0, Eklemeli Üretim, Akıllı Sensörler, Nesnelerin İnterneti, Otonom Robotlar, Siber Güvenlik, Bulut Bilişim, Büyük Veri Analitiği ve Gelişmiş Algoritmalar gibi konular içermektedir. Fabrikamıza bu alanlardan Akıllı Sensörler, Nesnelerin İnterneti ve Otonom Robotlar uygulamaları eklenebilir. Bu alanlara kısaca değinecek olursak;
- Akıllı Sensörler
Endüstri 4.0 tamamen sensörlere bağlıdır diyebiliriz. Sensörler, bu sanayi reformunda üretimde kullanılacak olan makinelere veri tedariği sağlayacak bir nevi duyu organlarıdır. Hem makine hem de üretim süreci hakkında verileri temin etmesi nedeniyle sensörler Endüstri 4.0’ın anahtarı konumundalar. Akıllı sensörler temel, fiziksel ortamdan verileri toplayan ve önceden belirlenmiş hedefler ve işlevlere uygun olarak, topladığı veriyi işleyerek bağlı olduğu ağa/sisteme bulut bilişim altyapısıyla aktaran aygıtlardır.
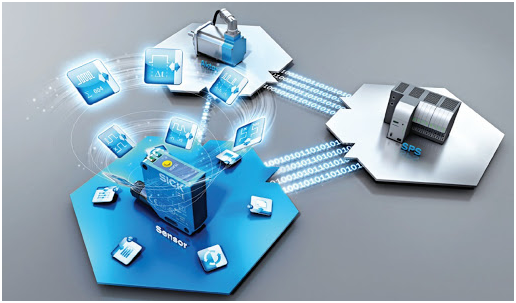
Şekil 21: Akıllı sensörler çalışma mantığı
- Nesnelerin İnterneti
Nesnelerin İnterneti (IoT) ve Endüstri 4.0 kavramları oldukça yakın ve bağlantılı kavramlar. Bu kavramlar, kesin tanımlara sahip değiller. IoT için En kullanışlı tanım, Bryce Barnes tarafından sunulan tanım. Barnes Nesnelerin İnterneti’ni; akıllı cihazların, birbirini algılayan ve iletişime geçebilen nesneler aracılığıyla, akıllı bağlantısı şeklinde tanımlıyor. Biz buna akıllı cihazların birbiriyle iletişime geçmesi, haberleşmesi diyebiliriz.
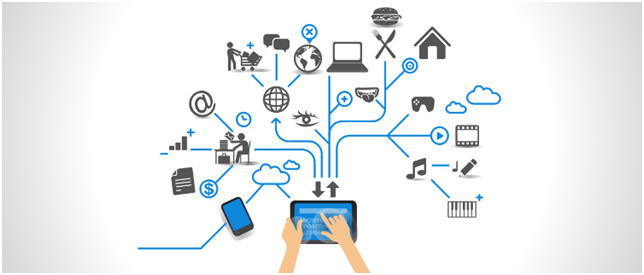
Şekil 22: Nesnelerin interneti ileti temsili
- Otonom Robotlar
Endüstri 4.0’ın gerçeklenmesinde “Otonom Robotlar, Büyük Veri, Artırılmış Gerçeklik, Nesnelerin İnterneti” gibi farklı disiplinler önemli yere sahiptir. Bunlardan “Otonom Robotlar”, otomatik iş yapma özelliği olan robotlardan çok, belli zekaya sahip robotik sistemler olarak tanımlanabilir. Otonom robotların robotik sistemler içindeki yeri ve günümüzde gelinen teknoloji düzeyi, bize Endüstri 4.0’da üstlenebileceği görevleri hakkında önemli ipuçları verecektir.
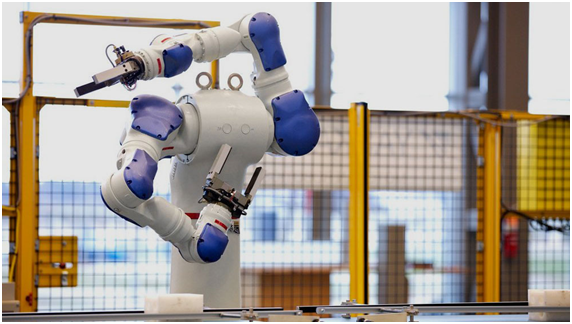
Şekil 23: Otonom robot örneği
- Endüstri 4.0’ın Uygulanacağı Proses Alanları
Endüstri 4.0 uygulamaları ürünlerin çeşidine bağlı olarak değişmemektedir. Bu ürünlerin her biri enjeksiyon makinesi aşamasından geçmektedir. Uygulama alanları ise enjeksiyon makinesinden üretilen mamülün öncesi ve sonrası için yapılacaktır. Endüstri 4.0 uygulamalarının ilgili proses alanına uygulaması sırasıyla aşağıdaki gibidir.
Sürecimizi hatırlarsak; Öncelikle hammadde alınıyor, tasarım gerçekleştiriliyor ve kalıp hazırlatılıyordu. Bu kısma kadar uygulamalarımızı gerçekleştiremiyoruz. Çıkan kalıp vinç ile enjeksiyon makinesindeki iki mengene arasına sıkıştırılır. Bu kısımda akıllı sensör kullanılabilir. Bu sayede kalıbın düzgün bir şekilde sıkıştığı bir basınç sensörü tarafından tespit edilebilir. Daha sonrasında kalıp açma ayarları yapılır. Üretilecek ürünün program dosyası makineye dışarıdan yüklenir. Bu program çizilen tasarıma göre NC koda dönüştürülür. Üretim miktarı manuel olarak belirlenir. Bu kısımlar ise Nesnelerin interneti uygulaması sayesinde manuel el ile makine başında ayarlamak yerine herhangi bir ortamdan telefon, tablet ya da bilgisayardan gerçekleştirebilir. Daha sonra üretim başlatılır her üretim tek seferde üç adet olmak üzere çıkar. Ancak ürünlerin %100 doğru çıktığı herhangi bir makine tarafından kontrol edilmez. Bu süreç el ile devam etmektedir. Çıkan ürünler el ile bir karton kutuya doldurulur. Uygulamamızı burada otonom kollar ile ürünlerin toplanması ve bir ray üzerine yerleştirilmesiyle başlatabiliriz. Daha sonra bu ray üzerinde bu ürünler akıllı sensörler ile mesela lazer/mesafe sensörü ile ürünlerin doğruluğu kontrol edilir. Aynı zamanda üretim miktarı sayılır. Alınan verilerden ürünlerde hatalı olanlar başka bir otonom kola iletilir. Hatalı bulunan ürün otonom kol ile başka bir kısma yönlendirilir. Burada veri iletimi ile tekrar nesnelerin internetini kullanmış olduk. Diğer bir veri ise ürün miktarı, bu miktarda personeline telefonuna, tabletine ya da bilgisayarına gönderilir. Hatalı çıkan ürünler ve üretim artıkları başka bir kutu da toplanır ve kilogram olarak bir veri tutulur. Daha sonra geri dönüşüme gider ve geri dönüşümden çıkan hammadde miktarı bir veride tutulur. Geri dönüşüme giden ve çıkan veri miktarları karşılaştırılır ve hammadde ihtiyacından düşürülür. Bu işlem ile üretimdeki toplam hammadde ihtiyacı belirlenir. Bu veri akışı da nesneleri interneti sayesinde otomatik olarak basit bir algoritma sayesinde hesaplanabilir. Böylece üretim süreci bitmiş olur.
- Endüstri 4.0’ın Fabrikanın Üretimine Sağlayacağı Faydalar ve Oluşturabileceği Sıkıntılar
Endüstri 4.0 uygulamalarının sırasıyla Akıllı Sensörler, Nesnelerin İnterneti ve Otonom Robotlar’ın sağladığı faydalar ve bu üç durumun oluşturduğu sıkıntılar anlatılacaktır. Akıllı sensörler ile işin daha doğru ve güvenli bir şekilde gerçekleşmesi sağlanmaktadır. Bu sayede müşteriye gönderilecek ürünlerde ürünün sağlamlığı ve sayısı konusunda bir sorun çıkmaması sağlanır.
Nesnelerin interneti uygulaması ile veri takibi sağlanmıştır. Aynı zamanda akıllı sensörler ile otonom robotlar arasında veri alışverişi gerçekleştirilmiştir. Bu sayede iki uygulama arasındaki köprü görevini üstlenmiştir. Kullanıcı bu sayede üretimin hangi aşamada olduğunu, ne kadar üretim gerçekleştiğini, ihtiyaçlarını ve performansı gözleyebilmektedir.
Otonom robotlar uygulaması ile iş gücünden kazanç sağlanmıştır. Seri üretime geçinilmiş olup en güzel özelliği ise zamandan kazanç sağlanması olmuştur. Üretimin el ile manuel yapılan kısma hatasız ve yorulmayan bir makine gücü getirilmiştir. Bu güç akıllı sensörler uygulaması sayesinde desteklenmiş olup bu desteği nesnelerin interneti uygulamasıyla elde etmiştir.
Bu sistemlerin olası oluşturabileceği sıkıntılar:
Endüstri 4.0 her yönüyle güzel görünse de fabrikada bazı sıkıntılara yol açabileceği tespit edilmiştir. Bu sıkıntılar ekonomik değildir. Harcanan uygulama maliyeti ve enerji masraflarını ileride çıkarılacak olan işçi sayısındaki maaş ile hesaplandığında fabrikanın her yönüyle kar edeceği görülmektedir. Ancak bu uygulamaların gelmesi ile istihdam edilen personel sıkıntıya girecektir. İleriki dönemler için bu personeller fabrika tarafından muhtemelen çıkarılacaktır. Fabrika çalışanı için olumsuz bir gelişmedir.